Điều gì làm cho thép chịu lực GCr15 trở nên lý tưởng cho vỏ con lăn Pellet Mill?
Trong ngành sản xuất viên, vỏ con lăn là một trong những bộ phận chịu ứng suất cơ học cao nhất trong toàn bộ dây chuyền sản xuất. Nó chịu được lực nén liên tục, ma sát mài mòn và nhiệt độ tăng cao trong mỗi chu kỳ vận hành. Do đó, việc chọn vật liệu phù hợp cho vỏ con lăn không chỉ là vấn đề ưu tiên mà còn trực tiếp quyết định thời gian hoạt động của máy, chất lượng viên và chi phí bảo trì. Trong số các vật liệu hiện có, Thép vòng bi GCr15 đã nổi lên như một lựa chọn vượt trội cho vỏ con lăn máy nghiền viên hiệu suất cao và hiểu được lý do tại sao cần phải xem xét kỹ lưỡng các đặc tính luyện kim và hoạt động thực tế của nó khi chịu tải.
Tìm hiểu về thép chịu lực GCr15: Thành phần và tính chất luyện kim
GCr15 là thép mang crom cacbon cao được tiêu chuẩn hóa theo thông số kỹ thuật GB/T 18254 của Trung Quốc, được quốc tế công nhận rộng rãi tương đương với AISI 52100 hoặc DIN 100Cr6. Tên của nó phản ánh công thức hợp kim cốt lõi của nó: "G" là viết tắt của thép chịu lực, "Cr" biểu thị crom và "15" biểu thị hàm lượng crom khoảng 1,5%. Thành phần hóa học đầy đủ thường nằm trong phạm vi sau:
| Yếu tố | Phạm vi nội dung | Vai trò trong thép |
| Cacbon (C) | 0,95% – 1,05% | Độ cứng và khả năng chống mài mòn |
| Crom (Cr) | 1,40% – 1,65% | Độ cứng và khả năng chống ăn mòn |
| Mangan (Mn) | 0,25% – 0,45% | Tăng cường cấu trúc ma trận |
| Silic (Si) | 0,15% – 0,35% | Khử oxy và sức mạnh |
| Lưu huỳnh (S) / Phốt pho (P) | < 0,025% mỗi | Kiểm soát độ tinh khiết và độ dẻo dai |
Thành phần chính xác này tạo ra thép có độ đồng nhất vượt trội và phân bố cacbua mịn sau khi xử lý nhiệt thích hợp, điều này rất quan trọng đối với các bộ phận phải đồng thời chống mỏi tiếp xúc khi lăn và mài mòn - chính xác là các điều kiện bên trong máy nghiền viên.
Ưu điểm cơ học chính cho các ứng dụng máy nghiền viên
Độ cứng vượt trội sau khi xử lý nhiệt
Sau khi làm nguội và ủ ở nhiệt độ thấp, GCr15 đạt được độ cứng bề mặt 58–65 HRC. Mức độ cứng này rất cần thiết cho vỏ con lăn, vì bề mặt làm việc phải chống lại sự hình thành vết lõm và rãnh do sinh khối dạng sợi, nguyên liệu thức ăn và phụ gia khoáng bị ép qua các lỗ khuôn. Độ cứng cao và ổn định trên bề mặt vỏ có nghĩa là độ mài mòn được phân bổ đều, kéo dài tuổi thọ sử dụng đáng kể so với các loại thép cấp thấp hơn.
Khả năng chống mài mòn vượt trội khi tải theo chu kỳ
Vỏ con lăn của máy nghiền viên quay liên tục dưới lực nén cao lên bề mặt khuôn. Điều này tạo ra một môi trường tải mệt mỏi theo chu kỳ. Mạng lưới cacbua phân tán đồng đều, mịn của GCr15 trong ma trận martensitic mang lại khả năng chống mài mòn tuyệt vời và độ mỏi tiếp xúc khi lăn. So với thép carbon thông thường hoặc các loại thép thay thế hợp kim thấp hơn, vỏ lăn GCr15 có thể tồn tại lâu hơn 30–50% trong điều kiện sản xuất viên tiêu chuẩn, giảm tần suất thay thế vỏ và thời gian ngừng hoạt động liên quan.
Độ ổn định kích thước tốt trong quá trình vận hành
Độ chính xác về kích thước là rất quan trọng đối với vỏ con lăn của máy nghiền viên. Bất kỳ biến dạng nào về hình dạng vỏ đều ảnh hưởng trực tiếp đến khoảng cách giữa con lăn và khuôn, từ đó ảnh hưởng đến mật độ viên, tính đồng nhất và chất lượng đầu ra. GCr15 duy trì độ ổn định kích thước tuyệt vời dưới ứng suất nhiệt và cơ học, đặc biệt khi được tôi luyện đúng cách để giảm ứng suất dư sau khi tôi. Điều này đảm bảo rằng vỏ con lăn vẫn giữ được hình dạng được sản xuất trong suốt thời gian sử dụng.
Quy trình xử lý nhiệt cho vỏ con lăn GCr15
Hiệu suất của GCr15 trong vỏ con lăn của máy nghiền viên phụ thuộc rất nhiều vào quy trình xử lý nhiệt được áp dụng trong quá trình sản xuất. Việc xử lý nhiệt dưới mức tối ưu sẽ không phát huy hết tiềm năng của thép và có thể dẫn đến nứt sớm hoặc mài mòn quá mức. Trình tự quy trình tiêu chuẩn cho vỏ con lăn GCr15 bao gồm các công đoạn sau:
- Ủ hình cầu: Được thực hiện ở 780–800°C để tạo ra vi cấu trúc cacbua hình cầu, cải thiện khả năng gia công trước khi tạo hình cuối cùng.
- Làm cứng (dập tắt): Được làm nóng đến 830–860°C, sau đó được làm nguội bằng dầu để đạt được sự biến đổi martensitic và độ cứng mục tiêu trên 62 HRC.
- Nhiệt độ nhiệt độ thấp: Tiến hành ở 150–180°C trong 1–3 giờ để giảm ứng suất tôi trong khi vẫn giữ được độ cứng ở 58–64 HRC.
- Điều trị đông lạnh (Tùy chọn): Một số nhà sản xuất áp dụng xử lý dưới 0 ở –70 đến –100°C để chuyển đổi austenite còn sót lại, cải thiện hơn nữa độ ổn định kích thước và tuổi thọ mài mòn.
Kiểm soát cẩn thận tốc độ tôi, nhiệt độ tôi và thời gian giữ là điều cần thiết để tránh nứt tôi - một rủi ro ở thép có hàm lượng cacbon cao - đồng thời đạt được các tính chất cơ học mục tiêu trên toàn bộ mặt cắt ngang của vỏ.
GCr15 so với các vật liệu vỏ con lăn thông thường khác
Một số vật liệu được sử dụng làm vỏ con lăn của máy nghiền viên trong các ứng dụng khác nhau. Hiểu cách so sánh GCr15 giúp các nhóm mua sắm và kỹ thuật đưa ra quyết định sáng suốt.
| Chất liệu | Độ cứng (HRC) | Chống mài mòn | độ dẻo dai | Mức chi phí |
| GCr15 (52100) | 58–65 | Tuyệt vời | Trung bình | Trung bình |
| 20CrMnTi (Vỏ cứng) | 58–62 (bề mặt) | Tốt | Cao | Trung bình |
| 42CrMo (Thép hợp kim) | 48–55 | Trung bình | Rất cao | Trung bình |
| Cao Chromium Cast Iron | 55–65 | Rất cao | Thấp | Thấp–Medium |
GCr15 nổi bật là lựa chọn cân bằng nhất cho môi trường máy nghiền viên đòi hỏi khắt khe. Gang có hàm lượng crom cao mang lại khả năng chống mài mòn tương đương nhưng dễ gãy dưới tải trọng va đập, khiến nó không phù hợp với các nhà máy xử lý nguyên liệu thô bị mài mòn hoặc không đều. Các loại thép được tôi cứng bằng vỏ như 20CrMnTi mang lại độ bền tốt hơn nhưng không thể sánh được với độ cứng xuyên suốt của GCr15, điều này quan trọng khi vỏ được mài lại trong quá trình tân trang.
Những cân nhắc thực tế khi lựa chọn vỏ con lăn GCr15
Mẫu lỗ vỏ và thiết kế bề mặt
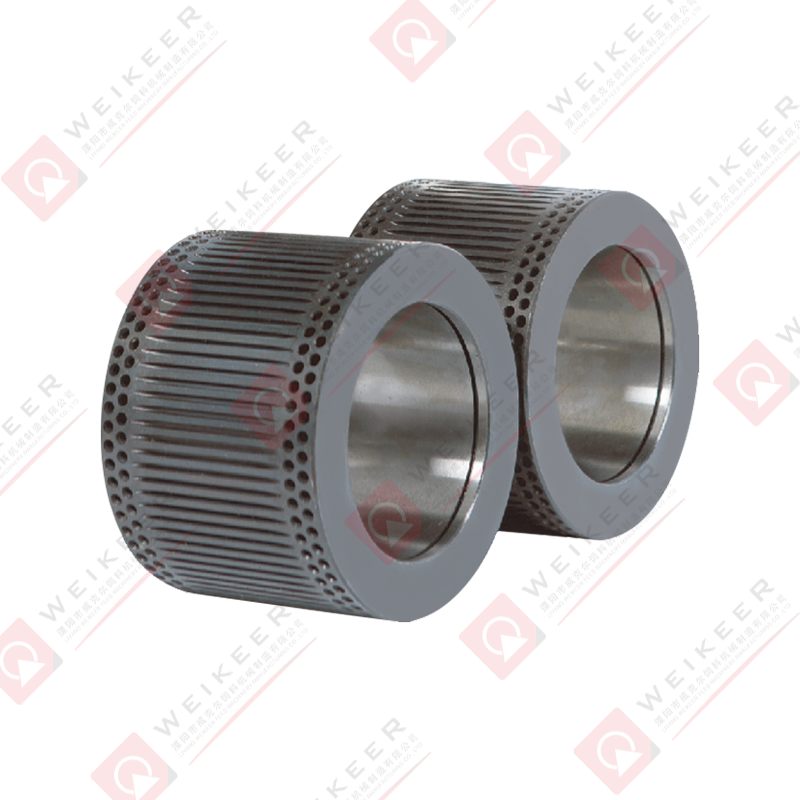
Hiệu suất của vỏ con lăn GCr15 cũng phụ thuộc vào hình dạng bề mặt của nó. Vỏ có sẵn ở các dạng sóng, rãnh, tổ ong và bề mặt nhẵn, mỗi loại phù hợp với các vật liệu và kích cỡ viên khác nhau. Đối với viên nén sinh khối gỗ, vỏ dạng sóng hoặc có rãnh mang lại độ bám và hiệu quả nạp liệu tốt hơn. Đối với thức ăn chăn nuôi, mô hình tổ ong hoặc khe mịn thường được sử dụng. Vì GCr15 có khả năng gia công tuyệt vời ở trạng thái ủ, nên các mẫu bề mặt phức tạp có thể được gia công chính xác trước khi xử lý nhiệt lần cuối, đảm bảo duy trì độ chính xác về kích thước.
Độ nhiễu phù hợp và dung sai lắp đặt
Vỏ con lăn GCr15 thường được gắn vào lõi con lăn bằng cách sử dụng phương pháp ép hoặc giãn nở thủy lực. Độ vừa vặn của vỏ phải được tính toán chính xác dựa trên đường kính trong của vỏ, độ dày thành và phạm vi nhiệt độ hoạt động. Vì GCr15 có độ giãn nở nhiệt thấp so với một số hợp kim khác nên việc tính toán độ khít phải tính đến môi trường nhiệt vận hành để tránh bị trượt trong quá trình sử dụng hoặc bị nứt trong quá trình lắp đặt.
Kiểm tra và xác minh chất lượng
Khi tìm nguồn cung ứng vỏ con lăn GCr15, người mua nên yêu cầu chứng nhận vật liệu xác nhận thành phần hóa học, kết quả kiểm tra độ cứng (thường thông qua thang đo Rockwell C) và hồ sơ kiểm tra không phá hủy (NDT) như kiểm tra hạt siêu âm hoặc hạt từ tính. Các thử nghiệm này xác minh tính ổn định bên trong và phát hiện bất kỳ vết nứt hoặc tạp chất nào có thể dẫn đến hư hỏng sớm khi tải theo chu kỳ trong máy nghiền viên.
Bảo trì và kéo dài tuổi thọ dịch vụ
Ngay cả chất lượng cao nhất Vỏ lăn GCr15 yêu cầu bảo trì thích hợp để đạt được tiềm năng sử dụng đầy đủ của chúng. Các thực hành sau đây được khuyến nghị rộng rãi bởi các nhà khai thác máy nghiền viên:
- Điều chỉnh khoảng cách con lăn thường xuyên: Duy trì khoảng cách chính xác giữa vỏ con lăn và khuôn ngăn ngừa tình trạng quá tải cục bộ và các kiểu mòn không đồng đều.
- Bôi trơn ổ lăn: Mặc dù bản thân vỏ không cần bôi trơn nhưng các ổ trục bên trong đỡ con lăn phải được bôi trơn đầy đủ để ngăn ngừa sự tích tụ nhiệt có thể ảnh hưởng đến hình dạng vỏ.
- Xoay vỏ: Xoay vỏ định kỳ (nơi thiết kế cho phép) phân bổ độ mài mòn đều trên bề mặt làm việc.
- Mài lại vỏ bị mòn: Vỏ GCr15 có độ mài mòn bề mặt vừa phải có thể được mài lại để khôi phục hình dạng bề mặt, kéo dài tuổi thọ sử dụng một cách hiệu quả thêm một chu kỳ trước khi cần thay thế.
- Tính nhất quán của nguyên liệu: Duy trì độ ẩm và kích thước hạt đồng đều trong nguyên liệu làm giảm tải sốc trên bề mặt vỏ con lăn và giảm thiểu sự tập trung ứng suất ở các đặc điểm bề mặt.
Kết luận: GCr15 vẫn là tiêu chuẩn kỹ thuật cho vỏ con lăn máy nghiền viên
Việc áp dụng rộng rãi Thép chịu lực GCr15 trong sản xuất vỏ con lăn của máy nghiền viên là kết quả của kinh nghiệm công nghiệp và xác nhận khoa học vật liệu trong nhiều thập kỷ. Sự kết hợp giữa độ cứng bề mặt cao, khả năng chống mài mòn tuyệt vời, độ ổn định kích thước và khả năng tương thích với các quy trình gia công và xử lý nhiệt chính xác khiến nó trở nên phù hợp đặc biệt với môi trường cơ học đòi hỏi khắt khe của sản xuất viên. Cho dù ứng dụng liên quan đến sinh khối gỗ, thức ăn chăn nuôi hay dư lượng nông-công nghiệp, vỏ con lăn GCr15 luôn vượt trội hơn các lựa chọn thay thế về tuổi thọ và độ tin cậy. Đối với các kỹ sư và chuyên gia mua sắm đánh giá vật liệu vỏ con lăn, GCr15 vẫn là tiêu chuẩn đã được thiết lập để đo lường tất cả các tùy chọn khác.


 中文简体